动辄百万的重型装备,为何常折戟于一枚基础紧固件?
在动辄数十万、数百万乃至上千万元的工程机械、重型商用车、现代轨道交通装备以及大型工业流体控制系统中,整套复杂动力与热管理管路能够平稳无故障运行,其技术底线往往系于一枚采购成本不足整机千分之一的基础紧固件——管路卡箍。
长期以来,在工业设备的总装现场与售后维保记录中,管路接头漏液、失压几乎是出现频次最高的顽疾之一。多数现场维保人员遇到胶管渗水、漏油或漏气时,往往将其归因于“卡箍螺栓松了”或“装配时没拧紧”,随后便用套筒扳手凭力气强行死死拧紧。
然而,在严谨的流体机械工程与界面力学定义中,真正的失效极少是卡箍直接开裂或螺栓明显回退退扣,其物理本质是接头密封界面的“剩余夹紧力”发生了不可逆的严重衰减。如何让一枚看似不起眼的美式蜗轮卡箍在剧烈机械振动、持续流体压力脉冲以及严苛的冷热交变环境下,持续输出平稳、可控且持久的径向夹紧力?
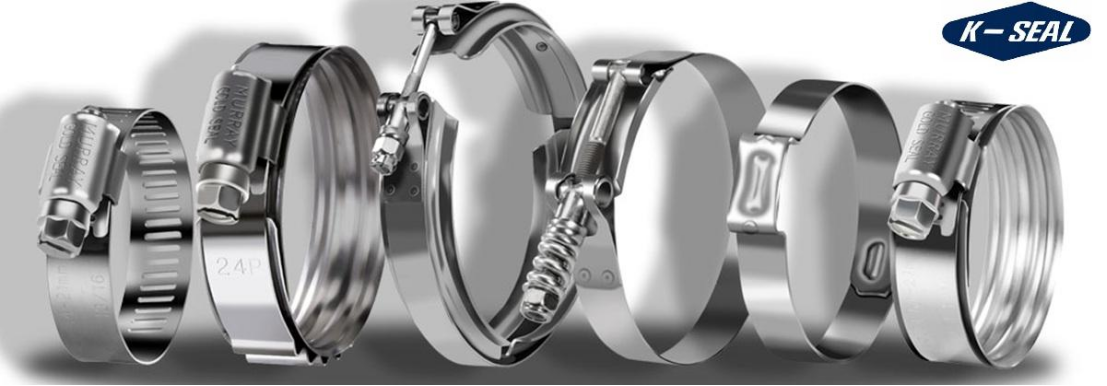
这正是美国百年紧固品牌 MURRAY(莫雷)与基于其纯正工程规范打造的 K-seal 美式扣盖卡箍,在一个多世纪的技术探索中持续破解的底层工程课题。
第一章:温度与应力的微观博弈——流体管路松脱的真实机理
要彻底解决管路松脱问题,必须首先在微观力学尺度上洞察金属接头、弹性橡胶软管与流体介质之间的动态演变过程。
1. 冷热交变下的应力松弛与“冷流形变”
工业装备管路并非处于静止恒温环境。以重卡发动机冷却系统或工程机械液压系统为例,当设备满负荷运转时,流体介质温度迅速飙升,管路软管在高温烘烤下材料变软并发生膨胀;在外部卡箍的持续挤压下,橡胶分子链发生不可逆的永久微观位移,这种现象在材料力学中被称为“冷流形变(Cold Flow)”或高温应力松弛。
而当设备停机、流体冷却恢复至常温甚至低温环境时,橡胶材料迅速收缩。此时,如果外层卡箍不具备优异且一致的力学包容性,接头接触面处的有效压强就会发生断崖式骤降。即使卡箍螺栓并未回退半圈,密封界面的剩余夹紧力也已无法阻挡高压介质,原本紧密贴合的管壁与金属管嘴之间由此产生微观滑移,微小渗液逐步发展为管路大面积失压,最终迫使整台关键设备停工停产。
2. 致命的误区:“扭矩越大越好”
面对渗漏,工人和现场工程师最直觉的反应就是无限加大装配扭矩,但这恰恰是导致管路加速失效的罪魁祸首:
真正的流体工程,绝不是盲目施加蛮力,而是懂得设定精确、科学且受控的安全扭矩冗余窗口。
第二章:把百年工程沉淀放回现场——美国 MURRAY 的精密力学控制
总部位于美国马里兰州 Hunt Valley 的 MURRAY,其工程发展史几乎完整贯穿了北美内燃机的规模化量产、工程机械重载化升级以及现代商用车智能热管理系统的演进全历程。
一百多年来,美式蜗轮卡箍的基本构型在外形上看似没有发生颠覆性的突变,但在当今高增压、强振动和极端温差的严苛工业工况下,约束这枚卡箍的力学公差与边界条件却苛刻了数倍。MURRAY 将所有的经验沉淀,凝练在了标称半英寸(12.7 mm)的钢带之上。
1. 半英寸钢带上的工程精妙权衡(SAE Type F 标准)
MURRAY 经典的 SAE Type F 美式蜗轮结构卡箍,标称带宽为 1/2 英寸(12.7 mm),其背后包含着深度的结构权衡:
面压平衡与胶管防割伤:如果带身过窄,卡箍拧紧后产生的局部剪切压强极高,会直接切破在高温下变软膨胀的软管外壁;若盲目增加钢带宽幅,不仅增加无谓的重量和材料浪费,更会在机舱管路密集区造成严重的装配干涉。12.7 mm 恰到好处地兼顾了对织物增强层软管的面压保护与狭小空间的装配便利性。
防脱自锁与线性拉力转化:螺栓的螺纹升角与自锁导程历经数十年振动谱台的海量台架实测验证,确保设备在剧烈颠簸下螺栓咬死不回退;而冲压齿槽深度的微米级精密公差,保证了作业人员输入的旋转扭矩能够高保真、平滑线性地转化为沿着圆周方向均匀施加的拉伸力,彻底杜绝滑牙与跳齿事故。
2. 严苛的扭矩窗口与安全冗余管理
MURRAY 始终倡导精细化的扭矩窗口管控:
这一道在设计端刻意留出的安全扭矩差值(Margin),具有极高的工程实战价值:它一方面能够从容包容自动化装配流水线上各类电动/气动拧紧工具带来的设备公差;另一方面,也为管路在运行中遭遇异常的瞬时液压冲击和压力脉冲预留了充裕的抗过载弹性空间。
第三章:解构 K-seal 美式扣盖卡箍——无焊接壳体与抗震核心突破
在高频机械振动与突发压力脉冲交织的高危工况下,源自美国 MURRAY 工程规范的 K-seal 美式扣盖卡箍 应运而生。该产品最核心的技术创新,在于采用了一体式机械互锁扣盖(Clinched 或 Interlocking Housing),彻底告别了传统工艺对于电阻点焊的依赖。
1. 为什么高抗震要求下坚决不能用焊点?
在传统卡箍的制造工艺中,外壳通常依靠电阻点焊(Spot Welding)的微小焊核固定在底带上。然而在连续动态应力作用下,焊接存在天然的材料缺陷与疲劳隐患:
焊接热影响区(HAZ)的材质硬化脆弱化:点焊时数千度的高温瞬时熔化金属并快速冷却,改变了焊核及其周围母材原有的晶相组织与力学韧性,导致局部区域硬度发生剧烈阶梯式跳变。
几何截面突变诱发微裂纹:点焊焊核边缘在显微镜下是典型的几何断崖突变处,极易聚集应力集中。当工业管路内部承受介质脉冲时,软管发生周期性呼吸式的剧烈胀缩,卡箍壳体随之承受高频交变的向外张开剥离载荷。微裂纹一旦从焊核边界萌生,便会在极短时间内向外扩展失稳,最终导致壳体撕裂、焊点拔出,造成现场灾难性的“爆盖”飞管事故。
2. K-seal 冷压机械咬合的箱形均载机理
K-seal 扣盖卡箍全流程取消熔化焊接,通过精密冲压级进模具,采用冷压四角咬合工艺,使外壳与下层钢带实现高强度的机械咬合与物理互锁。
这种互锁构造形成了一个整体封闭式的闭环箱形壳体(Closed-loop Box Housing)。当传动螺钉受到拧紧预紧力与管路内压产生的强大反向推力时,负荷不再像点焊那样孤立集中在单一焊核弱点上,而是被平稳地分流、传导并分散到了外壳的多个咬合面上。这种结构特性从力学拓扑上消除了应力集中源,将疲劳断裂和“爆盖”脱扣的风险降至物理极限。
第四章:K-seal 关键参数与工程选型全准则
为了确保 K-seal 美式扣盖卡箍在现场发挥出设计性能,工程技术与采购部门在图纸设计、物料核准及现场装配中必须严格落实以下选型准则:
1. 结构与参数基线表
标称带宽:1/2 英寸(12.7 mm),接触受力平整,减小软管局部剪切,极度适配带有织物骨架或纤维增强层的发动机冷却胶管与涡轮进气软管。
紧固驱动端:采用 5/16 英寸标准外六角开槽螺钉,兼容现场快速装配的动力六角套筒及检修常用的一字螺丝刀。
建议安装扭矩基准:35 ~ 45 in-lbs(4.0 ~ 5.1 N·m)。
最低破坏扭矩验证标准:50 或 60 in-lbs(视具体规格与材质而定)。
技术图纸标注红线:工程采购规范与装配指导书(SOP)中,必须完整写清“推荐安装扭矩、最低破坏扭矩以及标准试验方法”,坚决杜绝只含糊标注“最大扭矩”或“拧紧为止”的非专业做法。
2. 直径选型:以“装配后的实际外径”为唯一准绳
选型计算禁忌:许多工程师或采购员习惯依据软管出厂标称的“公称内径(ID)”直接倒推选型,或直接量取未装配时的软管外径,这是极其危险的。
正确测量法则:适用的卡箍直径范围,必须以软管完全套入金属管嘴(跨过防脱竹节或凸缘)后的“实际装配总外径”为基准进行核算。
过大规格的隐患:如果选用过大规格的卡箍,螺栓拧紧后会拖出过长的无用带尾,在密集紧凑的设备机舱中极易与相邻线束、油管发生干涉与摩擦破损;更严重的是,它会导致钢带的有效冲压冲齿啮合区偏离螺杆的设计中心工作区,极大影响周向拉力转化的均匀度和稳定性。
3. 耐腐蚀选型:严格遵循“最弱部件原则”
很多项目在进行防腐选型时常常陷入认知盲区,以为“只要钢带用了 316 不锈钢,整个接头就万无一失”,这种局部思维极具破坏性。卡箍必须作为一个不可分割的组件系统进行材质平衡评估:
300 系列奥氏体不锈钢:适合普通的公路车辆、商用车底盘、一般工程机械以及绝大部分室内动力设备,兼具优良的韧性与日常环境耐候性。
316 不锈钢(高钼防腐):由于合金中含有钼(Mo)元素,能够对水体中的氯离子点蚀形成坚固的抗性屏障,是近海作业机械、远洋船舶机舱、频繁使用高浓度化学清洗剂清洗的设备以及化工流体管路的优选方案。
木桶效应与电化学腐蚀警示:如果卡箍钢带选用了高等级的 316 不锈钢,而壳体或螺栓仍由 201、410 甚至表面镀锌的碳钢制成,在沿海潮湿盐雾、高盐除冰剂或积水残留的环境下,因异种金属电位差导致的电化学腐蚀(微电池效应)会在狭缝处迅猛发生。因此,卡箍整体的耐腐蚀上限永远由最脆弱的那一个部件决定。在编制高等级防腐 BOM 表时,必须明确钢带、壳体和螺钉三部分具有同等化学耐蚀等级。
第五章:总装实战工艺与量产质量控制哲学
再优秀的硬件设计,如果在最后一步的人机装配与规模化量产中失控,也将功亏一篑。结合现场装配环境,应严格贯彻以下工艺操作红线与质量追溯体系:
1. 现场总装操作规范
软管彻底就位:装配必须在软管端部完全推至金属接头底部基准线后才能开始,软管内部严禁存在偏转或轴向扭转应力。
卡箍精准定位:卡箍的安装位置,必须位于金属管嘴凸缘或倒刺后方的平直基准段管壁上。严禁直接将卡箍压在管嘴凸缘的脊背上盲目扭紧,否则会直接切断软管胶料并造成局部严重受力失衡。
严格保持 90° 垂直对齐:装配施工时,必须保证钢带与软管的几何中心轴线保持绝对的垂直状态。倾斜装配会形成不可控的径向剪切分力,引发接头单边滑脱或胶管过早磨损。
设备级监控:在主机厂自动化或半自动化总装工位上,推荐采用带扭矩-转角实时监控功能的电动拧紧工具,实时绘制拧紧曲线,自动甄别并剔除滑牙、空转、异物卡阻及假性贴合等隐性装配缺陷。
2. 量产质量管理:客观面对公差,拒绝虚假口号
在现代精密制造业中,任何脱离实际测量系统精度、声称冲压钣金件具有“零漂移”的承诺,在工程哲学上都是伪命题。面对大批量交付,工业界真正可信赖、可复核的工程态度只有一条:公差带已经过严格数学定义,所有计量量具全链路可溯源,且每一个生产批次的物理力学数据均可支持随时调阅与复核。
为了保障亚太与中国重工业、重型商用车 OEM 客户的高效无缝对接,美国百年 MURRAY 在中国的制造与规模化交付由其本土战略基地——安徽凯瑟紧固技术有限公司全面承接落地。
安徽凯瑟基地全面接入统一的 ISO 9001:2015 全生命周期质量管理体系,原厂技术规范实现了 100% 的绝对平移。从进口冷镦模具的纳微米级公差维护、高品质不锈钢母材批次光谱及拉伸化验,到严密的过程巡检、首件实测确认,以及成品的极限扭矩破坏性破坏抽验,全流程构建起了完备的工程同轨闭环。交付到客户手中的每一枚 K-seal 美式扣盖卡箍,均与北美原厂保持高度一致的力学特性与抗疲劳寿命。
结语:在看不见的设备深处,守住工业运转的底层基石
在高度现代化的装备工业体系中,一台设备最高水准的运行品质体现,并非多么频繁高超的维保技术,而是一张从始至终洁白无痕的“空白维修日志”。
美国 MURRAY 跨越百年的紧固工程沉淀,以及 K-seal 美式扣盖卡箍对无焊接机械互锁结构的执着坚守,不仅是一项基础零件的结构迭代,更是现代机械工业对客观物理力学规律的敬畏。在看不见的微观公差与流体防线深处,将每一副机械咬合的剩余夹紧力牢牢锁在安全窗口之内,正是保障全球重型装备与流体工业在极限工况下长周期、平稳可靠运转的坚实基石。